머신비전 도입하려면 이렇게 준비하는 방법
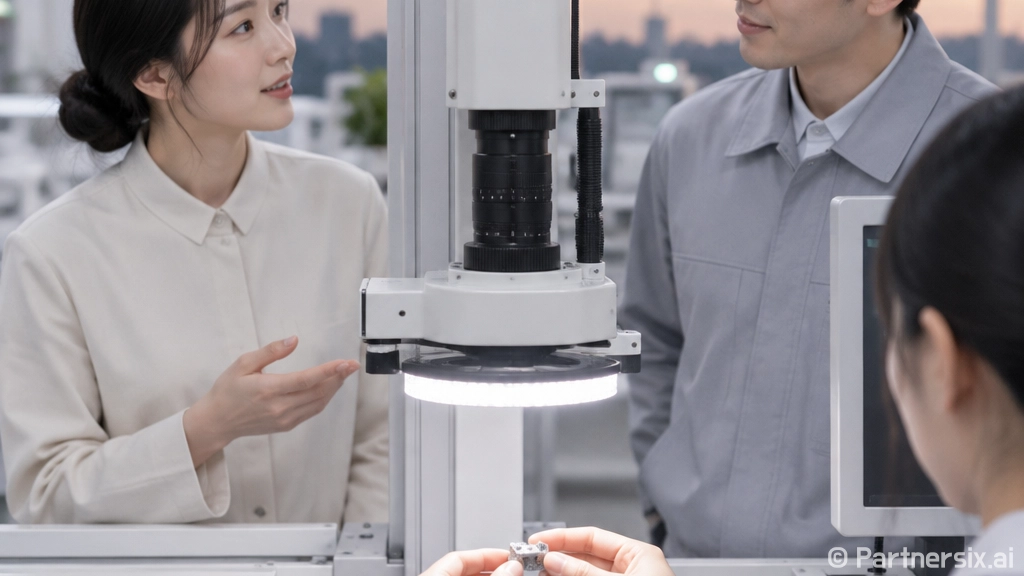
얼마 전 작은 제조 공장에 들렀는데, 작업자가 완성품을 하나씩 들어 올려 흠집을 확인하고 있더라고요. 손이 빠른 분이라도 1분에 30~40개 정도가 한계였고, 오후가 되면 눈이 피로해져서 불량을 놓칠 수밖에 없겠다는 생각이 들었습니다. 이럴 때 자주 나오는 말이 바로 머신비전입니다. 쉽게 말하면 카메라와 조명, 렌즈, 소프트웨어를 이용해 사람의 눈처럼 제품을 보고 판단하게 만드는 기술입니다.
근데 머신비전은 카메라만 좋은 걸 단다고 끝나는 장비가 아닙니다. 오히려 처음부터 무엇을 볼지, 어느 정도까지 판별할지, 현장 조건이 어떤지를 분명히 잡아야 나중에 돈과 시간을 아낄 수 있습니다.
머신비전이 잘 맞는 작업부터 고르기
머신비전은 반복되는 검사에 강합니다. 예를 들어 병뚜껑이 제대로 닫혔는지, 라벨이 기울어졌는지, 부품 방향이 맞는지, 표면에 찍힘이나 이물질이 있는지 확인하는 일에 잘 어울립니다. 사람이 매번 같은 기준으로 보기 어려운 작업일수록 효과가 커집니다.
다만 모든 불량을 한 번에 잡겠다는 식으로 시작하면 일이 복잡해집니다. 처음에는 가장 많이 발생하거나 비용 손실이 큰 불량 1~2개를 골라 적용하는 편이 현실적입니다. 예를 들어 월 10만 개를 생산하는 라인에서 0.5% 불량만 줄여도 500개를 다시 만들거나 폐기하지 않아도 됩니다. 단가가 작은 제품이어도 누적되면 꽤 큽니다.
처음 적용하기 좋은 사례
- 제품 유무 확인: 포장 안에 부품이 들어갔는지 검사
- 치수 검사: 구멍 위치나 길이가 허용 범위 안인지 확인
- 표면 검사: 긁힘, 찍힘, 얼룩, 이물질 확인
- 문자 인식: 유통기한, 로트 번호, 바코드 확인
- 조립 상태 확인: 방향, 누락, 삽입 깊이 확인
카메라보다 조명이 먼저일 때가 많다
처음 상담을 하면 많은 분들이 카메라 해상도부터 묻습니다. 물론 해상도도 중요합니다. 0.1mm 흠집을 봐야 하는데 픽셀 크기가 너무 크면 애초에 볼 수 없으니까요. 그런데 현장에서는 조명이 더 큰 차이를 만드는 경우가 많습니다.
금속 부품처럼 반사가 심한 제품은 일반 조명으로 찍으면 흠집보다 빛 번짐이 먼저 보입니다. 투명 포장재는 배경 조명이나 편광 필터가 필요할 수 있고, 검은 고무 부품은 그림자가 뭉개져 경계가 사라지기도 합니다. 같은 카메라라도 링 조명, 돔 조명, 백라이트를 어떻게 쓰느냐에 따라 판정률이 완전히 달라집니다.
렌즈도 빼놓기 어렵습니다. 제품 전체를 넓게 봐야 하는지, 작은 영역을 확대해서 봐야 하는지에 따라 초점거리와 작업 거리가 달라집니다. 라인 속도가 빠르다면 흔들림을 줄이기 위해 셔터 속도와 조명 밝기도 함께 맞춰야 합니다.
장비를 고르기 전에 확인할 것
- 검사할 제품의 크기와 색상, 재질
- 잡아야 하는 불량의 최소 크기
- 제품이 멈춰 있는지, 이동 중인지
- 카메라와 제품 사이에 확보 가능한 거리
- 하루 생산량과 라인 속도
판정 기준은 숫자로 잡아야 덜 흔들린다
사람이 보기에는 “조금 긁혔다”, “라벨이 약간 틀어졌다”라고 말하기 쉽습니다. 하지만 머신비전은 이런 표현을 그대로 이해하지 못합니다. 그래서 기준을 숫자로 바꾸는 과정이 필요합니다. 예를 들어 긁힘 길이 2mm 이상이면 불량, 라벨 기울기 3도 이상이면 불량, 구멍 중심이 기준 위치에서 0.3mm 넘게 벗어나면 불량처럼 정해야 합니다.
이 기준을 만들 때는 양품과 불량품 샘플이 꼭 필요합니다. 가능하면 각 50개 이상 모아두는 게 좋습니다. 제품 표면이 조금씩 다르거나 조명 환경이 달라지는 경우까지 넣으면 테스트가 훨씬 현실적입니다. 샘플이 부족하면 장비는 시연 때만 잘 되고 실제 라인에서는 오검출이 늘어날 수 있습니다.
솔직히 현장에서 가장 난감한 상황은 담당자마다 불량 기준이 다른 경우입니다. 품질팀은 불량이라고 보고, 생산팀은 통과시켜도 된다고 보는 식이죠. 이 상태로 머신비전을 넣으면 장비 문제가 아니라 기준 문제가 계속 생깁니다. 도입 전에 내부 기준을 맞추는 과정이 생각보다 중요합니다.
도입 비용은 장비값만 보면 안 된다
머신비전 비용은 카메라, 렌즈, 조명, 컨트롤러, 소프트웨어, 설치 구조물, 라인 연동까지 합쳐서 봐야 합니다. 간단한 유무 검사라면 비교적 작게 시작할 수 있지만, 고속 표면 검사나 딥러닝 기반 분류는 비용과 준비 기간이 커집니다.
예를 들어 단순히 부품이 있는지만 확인하는 장비와, 초당 수십 개 제품에서 미세 스크래치를 찾아내는 장비는 난이도가 전혀 다릅니다. 후자는 조명 설계, 카메라 수, 영상 처리 속도, 불량 배출 장치까지 함께 맞아야 합니다. 장비 견적이 차이 나는 이유도 여기서 생깁니다.
예산을 볼 때 같이 계산할 항목
- 기존 라인과 통신해야 하는 PLC 연동 비용
- 불량품을 자동으로 빼내는 배출 장치
- 제품 변경 시 레시피를 바꾸는 작업
- 작업자 교육과 유지보수 시간
- 조명 교체, 렌즈 청소 같은 관리 비용
그래서 처음부터 전 공정을 바꾸기보다 한 라인, 한 공정에서 파일럿으로 시작하는 방식이 부담이 적습니다. 2~4주 정도 실제 생산 조건에서 돌려보면 오검출률, 미검출률, 작업자 반응, 유지보수 난이도가 꽤 선명하게 보입니다.
현장에서 오래 쓰려면 관리가 쉬워야 한다
머신비전은 설치 순간보다 설치 후가 더 중요합니다. 렌즈에 먼지가 끼거나, 조명 밝기가 줄거나, 제품 위치가 조금만 흔들려도 판정 결과가 달라질 수 있습니다. 그래서 현장 작업자가 화면을 보고 상태를 이해할 수 있어야 하고, 알람이 났을 때 무엇을 확인해야 하는지도 단순해야 합니다.
운영 화면에는 검사 결과, 불량 이미지, 발생 시간, 불량 유형이 남는 편이 좋습니다. 나중에 품질 문제가 생겼을 때 “언제부터 불량이 늘었는지”를 찾는 데 큰 도움이 됩니다. 하루 불량률이 갑자기 0.3%에서 1.2%로 올라갔다면 원재료 문제인지, 설비 세팅 문제인지 추적할 실마리가 생깁니다.
제가 보기엔 머신비전은 사람을 대체하는 장비라기보다, 사람이 매일 반복하던 피곤한 확인 작업을 덜어주는 도구에 가깝습니다. 제대로 준비하면 품질 기준은 더 일정해지고, 작업자는 애매한 육안 검사보다 원인 개선에 시간을 쓸 수 있습니다. 시작은 작게 해도 괜찮습니다. 대신 무엇을 잡을지, 어떤 기준으로 판정할지, 현장에서 누가 어떻게 관리할지는 꼭 손에 잡히게 정해두는 게 좋습니다.